精密な職人技: ベレスニードルの材料科学と製造プロセスを明らかにする
Jun 17, 2026
https://en.wikipedia.org/wiki/Veress_needle
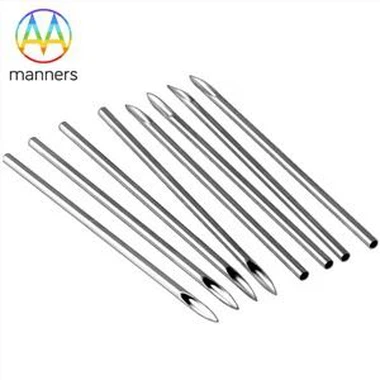
一見シンプルなベレスニードル実際、これは現代の材料科学と精密製造工学の結晶です。これは単に外科医のためのツールではなく、医療機器工学の優れた表現です。生の金属管から救命器具に至るまで、製造プロセスのあらゆる細部がその性能と安全性に直接影響します。{2}}
材料の選択: 生体適合性と機能性のバランス
高品質のベレス針のほとんどは、-医療用-グレードのオーステナイト系ステンレス鋼、 のような304または316Lシリーズ。この選択は、次のような複数の考慮事項に基づいています。
- 生体適合性:ステンレス鋼は重大な炎症や拒絶反応を引き起こしません生体内に準拠ISO10993生体適合性規格。
- 機械的特性:十分な強度と硬度を備えており、先端が曲がったり折れたりすることなく腹部筋膜に効果的に貫通できると同時に、挿入中の微細な変形に適応するのに十分な弾性を保持しています。-
- 耐食性:クロムを添加すると、表面に緻密な不動態層が形成され、体液や消毒剤による腐食に耐えます。
- 機械加工性:旋削、研削、溶接、研磨などの精密プロセスに適しており、複雑な形状や滑らかな表面仕上げが容易になります。
製造プロセス: ミクロンレベルの精度の芸術-
ベレス針の製造は、微細精密工学の成果です。-
- カニューレの形成:ステンレス鋼チューブは複数の段階を経ます。冷間引抜そしてアニーリング内径と外径を正確に制御し、通常は公差を以下の範囲内に維持します±0.05mm。壁の厚さは、シャフトの剛性と内腔の容量に直接影響します。
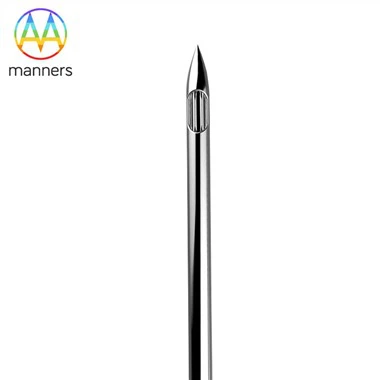
- 先端および側面ポートの加工:ブラントインナースタイレットのベベル角度、鋭さ、フィットクリアランスはコアテクノロジーです。 -高精度の CNC 研削盤が鋭いベベルを作成します。続いて、複数のサイドポートが次の方法で加工されます。レーザーまたは放電加工 (EDM)。これらのポートは流体力学の原理によって最適化されており、スムーズなガスの流れを保証し、詰まりを防ぎます。
- 鈍いスタイレットアセンブリ:これは最も重要なコンポーネントです。インナースタイレットの先端は滑らかな砲弾型に研磨されています。カニューレの内壁との嵌合クリアランスは非常にタイトです(通常、0.01~0.02mm範囲)、組織液の浸入を防ぎながらスムーズな滑りを保証します。スプリングの弾性係数は、腹膜を通過するとすぐに迅速に展開できるように厳密に計算されています。
- 表面処理と組み立て:アウターシャフトは電解研磨バリを取り除き、表面粗さを減らし、挿入抵抗と組織の接着を最小限に抑えます。最後に、スタイレット、スプリング、ハブがクリーンルーム環境で組み立てられます。100% の機能テスト、バネ張力試験、気密性チェック、貫入力の検証など。
優れた素材と加工精度の絶え間ない追求が、信頼性の高いベレス針を生み出します。それは単なる導管ではありません。これは、機械的検知と自動保護を統合した高度なシステムです。挿入が成功するたびに、材料科学と精密製造の間の相乗効果が完璧に実証されます。

上一条: ベレスニードル設計の科学的原理を解読する
次条: ベレス針先の安全機構と工学設計